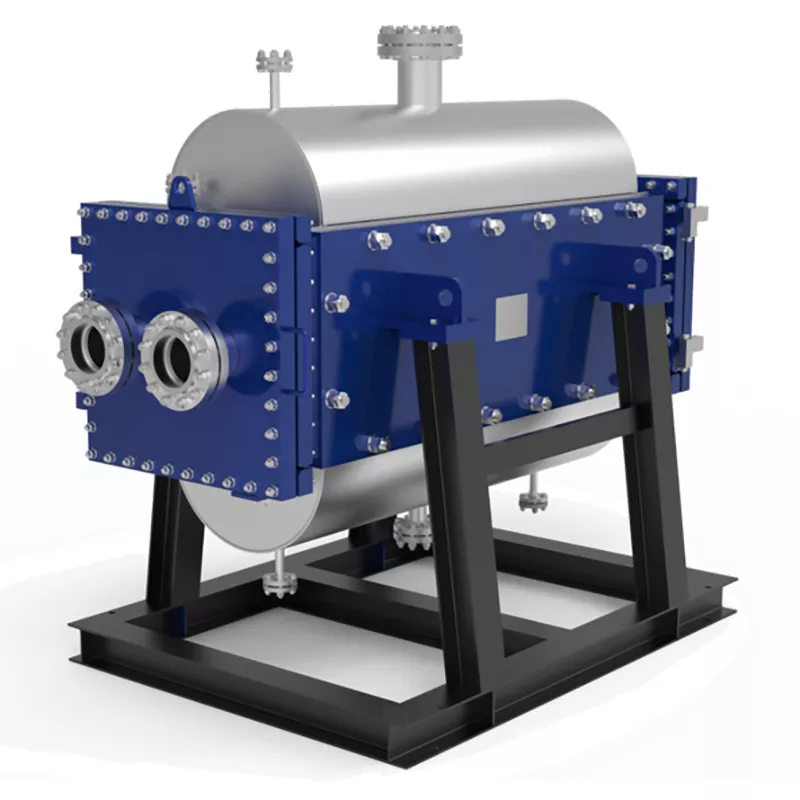
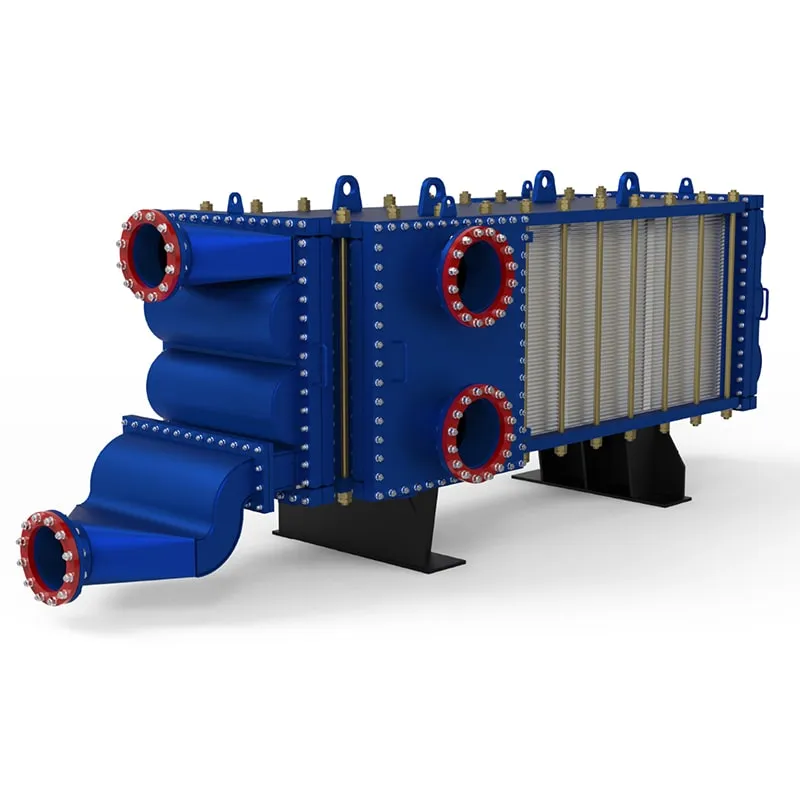
Conseils essentiels pour l'inspection des échangeurs de chaleur à plaques
Maintenir votre échangeur de chaleur à plaques en parfait état est essentiel pour éviter les arrêts de production coûteux et préserver son efficacité thermique. Ce guide vous présente des étapes d'inspection pratiques et concrètes, applicables par toutes les équipes de maintenance. De la vérification de l'intégrité des joints à la détection des premiers signes d'encrassement, ces conseils s'appuient sur une expérience de terrain concrète et des pratiques industrielles éprouvées.
Lorsque vous vous approchez d'un échangeur de chaleur à plaques sur un chantier, la première chose à vérifier est la présence de fuites visibles autour des plaques. Même une petite goutte peut indiquer un joint défectueux ou un trou d'épingle dans une plaque. Utilisez une lampe torche pour inspecter les boulons de fixation et les bords du châssis ; si vous observez des traces de rouille ou des dépôts minéraux, c'est un signe évident de fuite de fluide. Au cours des années d'expérience avec ces appareils, la détection précoce des fuites a permis d'éviter des arrêts de production imprévus.
Ensuite, vérifiez la différence de pression aux bornes de l'échangeur. Une augmentation soudaine de la perte de charge indique souvent un encrassement ou un dépôt de tartre à l'intérieur des canaux. Par exemple, dans un échangeur de chaleur à plaques à joints classique utilisant de l'eau de refroidissement, une augmentation de 15 % de la perte de charge sur un mois signifie généralement qu'un nettoyage chimique est nécessaire. Consignez vos relevés : l'analyse de ces données vous permettra de planifier la maintenance avant que les performances ne chutent en dessous de 90 % des spécifications.
N'oubliez pas d'examiner les plaques elles-mêmes. Si vous y avez accès lors d'un arrêt, prélevez quelques plaques au milieu du lot. Recherchez toute déformation, piqûre ou fissure près des orifices. Les plaques en acier inoxydable 316 peuvent présenter une fissuration par corrosion sous contrainte si la concentration de chlorures dans le fluide dépasse 200 ppm. Si vous constatez des dommages, remplacez immédiatement les plaques concernées afin d'éviter toute contamination croisée entre les côtés chaud et froid.
L'état des joints est un autre point crucial. Avec le temps, les joints durcissent et perdent de leur élasticité, surtout dans les applications à haute température (supérieure à 120 °C). Appuyez avec votre pouce sur le joint : s'il est rigide ou présente des fissures, il est temps de le remplacer. Utilisez toujours des joints conformes aux spécifications du constructeur pour garantir une compression et une étanchéité optimales. Un joint mal fixé peut non seulement provoquer des fuites, mais aussi entraîner un déplacement des plaques sous pression, causant ainsi des dommages mécaniques.
Pour les échangeurs de chaleur à plaques soudées, comme leséchangeur de chaleur à plaques soudées TPL'inspection se concentre sur les cordons de soudure. Il est recommandé d'effectuer un contrôle par ressuage sur un échantillon de soudure tous les 12 mois. Toute microfissure dans la zone de soudure peut s'étendre rapidement sous l'effet des cycles thermiques. J'ai constaté qu'une petite fissure dans une soudure avait doublé de longueur après seulement 200 cycles thermiques entre 20 °C et 180 °C. Un diagnostic précoce par une simple inspection permet d'éviter le remplacement complet du faisceau.
Enfin, vérifiez toujours le couple de serrage des boulons. Avec le temps, les vibrations et la dilatation thermique peuvent desserrer le cadre. Utilisez une clé dynamométrique étalonnée et respectez la séquence de serrage préconisée par le fabricant. Un serrage insuffisant entraîne des fuites, tandis qu'un serrage excessif peut écraser les joints ou déformer les plaques. Il est conseillé de vérifier le couple de serrage des boulons tous les six mois et après toute variation de température importante supérieure à 50 °C.
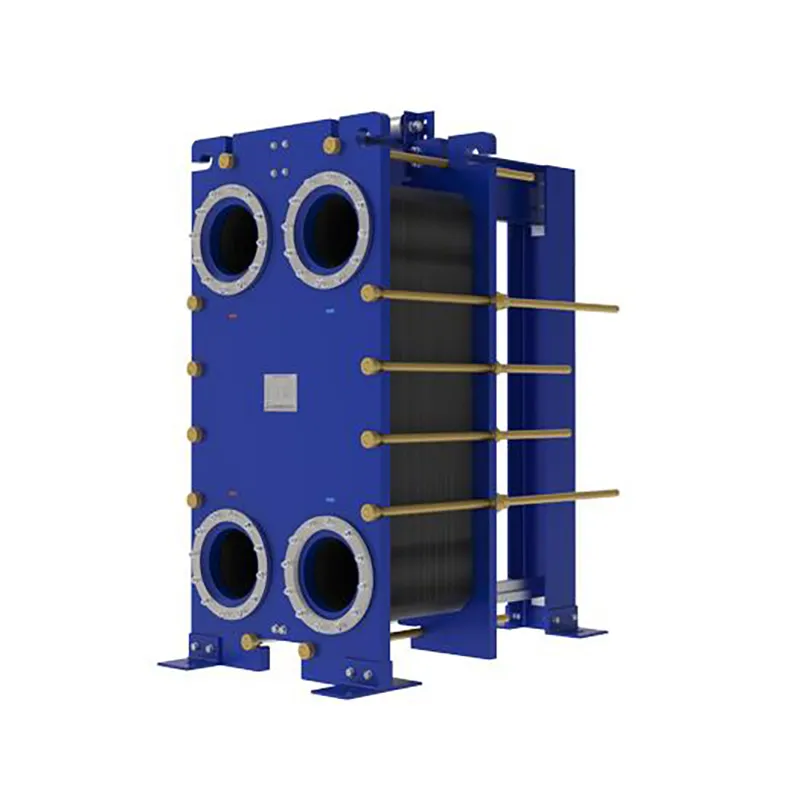
Les mesures de température aux orifices d'entrée et de sortie fournissent de précieuses informations sur l'état interne du système. Si l'écart de température (entre la sortie chaude et l'entrée froide) dépasse 3 °C par rapport à la valeur de référence, il est probable qu'il y ait un encrassement ou une mauvaise répartition du flux. Dans un cas précis, avec unéchangeur de chaleur à plaques jointéesUne hausse de 4 °C de la température d'approche nous a permis de constater un canal obstrué par des débris. Après nettoyage, l'appareil a retrouvé son fonctionnement normal en quelques heures.
Ne négligez pas les orifices de purge et de vidange. Au démarrage, l'air emprisonné dans l'échangeur peut provoquer une surchauffe localisée et réduire le transfert de chaleur. Ouvrez lentement la vanne de purge jusqu'à ce qu'un flux régulier de liquide s'écoule, sans bulles. Prélevez également un petit échantillon par l'orifice inférieur pendant le fonctionnement. Si vous observez des boues ou des particules, votre crépine ou filtre est peut-être défectueux. L'installation d'une crépine de 60 mesh sur la conduite d'entrée est une solution économique pour protéger les plaques des gros débris.
Pour les unités destinées aux secteurs agroalimentaire ou pharmaceutique, une attention particulière doit être portée à l'état de surface. Toute rugosité ou piqûre sur la surface des plaques peut favoriser la prolifération bactérienne. Si les plaques ne sont pas facilement amovibles, il est conseillé d'inspecter les canaux à l'aide d'un endoscope. Une rugosité de surface supérieure à 0,8 µm Ra est un signe alarmant : elle indique que la couche passive de l'acier inoxydable est altérée. Dans ce cas, un traitement de passivation ou le remplacement des plaques est nécessaire pour respecter les normes d'hygiène.
Enfin, tenez un registre d'inspection détaillé. Notez la date, la perte de charge, les températures, les valeurs de couple et toute observation visuelle. Cet historique s'avère précieux pour anticiper les besoins de maintenance futurs. Un registre bien documenté vous permet de repérer les tendances, comme une augmentation progressive de la perte de charge tous les six mois, et de planifier le nettoyage ou le remplacement des pièces lors des arrêts programmés plutôt qu'en pleine production.
 AnglaisEN